当刀具在工件表面留下第一道颤振纹,废品就已经“刻”进了金属里
在高速加工中心的主轴上,一把硬质合金立铣刀正以每分钟两万转的转速铣削模具钢。切削深度0.5毫米时,表面光洁如镜;切削深度增加到0.8毫米时,工件表面突然出现周期性的波纹——颤振发生了。而操作员在控制面板上看到的只是“主轴负载正常”,没有任何报警。等到质检员在显微镜下发现波纹时,一批价值数万元的模具已经报废。
在五轴工具机的调试现场,工程师需要为新工件确定最佳的切削参数——主轴转速、进给速度、切削深度。如果参数选得保守,加工效率上不去;如果参数选得激进,颤振随时可能“爆发”。他需要的是一张能够直接告诉他“在哪些转速下、切多深是安全的”的稳定性叶瓣图,而不是靠“试切-听声音-调参数”的反复试探。
在精密磨床的砂轮架上,砂轮修整时的高频振动信号集中在15kHz到30kHz之间。如果传感器的频率上限只有10kHz,这些信号就被完全遗漏——砂轮微钝的早期迹象“看不见”,等到磨削烧伤出现时,砂轮已经彻底失效。
这些场景的共同问题是:工具机振动分析需要的不是“能看到波形”的示波器,而是一个从高速信号采集、阶次跟踪分析、颤振稳定性预测到现场动平衡校正的完整诊断链路。而大多数振动分析仪在“频率上限”和“分析深度”之间,往往只能做到“二选一”。
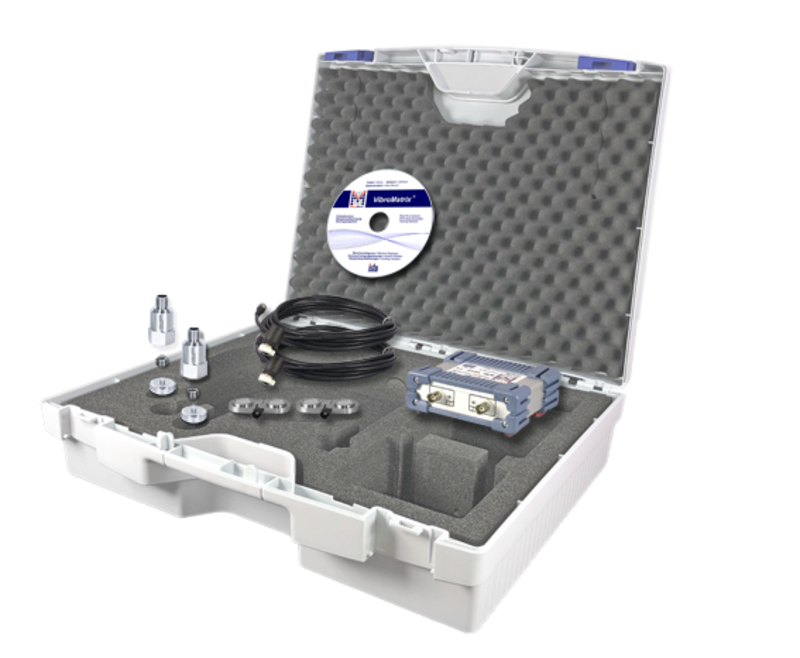
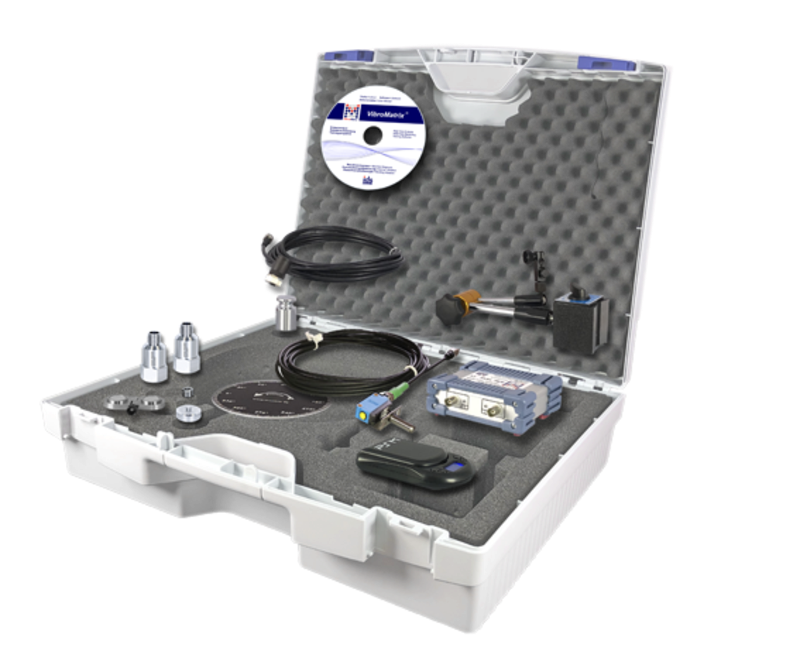
IDS Innomic 工具机振动测量系统,就是为回答这个“从振动信号到切削参数决策”问题而设计的。它以 VMSet-05 便携式测量箱为核心,集成 InnoBeamer X2 USB数据采集器、iCS84B.100 工业加速度传感器和 VibroMatrix 软件平台——频率上限40kHz,转速跟踪最高200,000 rpm,InnoAnalyzer Speed Pro 阶次分析,颤振稳定性叶瓣图,集成现场动平衡——用一套“专为高速加工准备”的测量系统,把颤振从“废品制造者”变成“可预测、可规避的物理现象”。
40kHz带宽,200,000 rpm转速跟踪:为什么“高频”和“高转速”必须同时成立
工具机振动测量最核心的技术挑战,在于同时覆盖高频振动信号和高转速跟踪。
40kHz频率上限。VMSet-05 的核心传感器 iCS84B.100 提供 0.19 Hz – 22 kHz 的线性频率范围,配合 InnoBeamer X2 的 1 Hz – 40,000 Hz 采集带宽,覆盖了高速铣削颤振(通常在500 Hz – 10 kHz)、砂轮修整高频冲击(15 – 30 kHz)和轴承缺陷特征频率(5 – 20 kHz) 的完整频段。官方明确说明 VMSet-05“为工具机高速加工的要求做好了准备”。
200,000 rpm 转速跟踪。在高速加工中心中,主轴转速可达 40,000 rpm 甚至更高(例如 PCB 钻孔主轴可达 200,000 rpm)。VMSet-05 的 InnoAnalyzer Speed Pro 模块支持 转速耦合的阶次分析——将振动频率轴转换为转速的倍数,确保在转速变化时颤振特征频率仍然“对齐”。官方描述为:“InnoAnalyzers Speed 测量转速或倍数处的振动水平和相位角,并以图形方式显示在相应转速处。 ”。
InnoAnalyzer Speed Pro:从“频率分析”到“阶次跟踪”
VMSet-05 的核心分析能力,来自 InnoAnalyzer Speed Pro 模块——这是 VibroMatrix 软件平台中专为转速变化工况设计的振动分析工具。
阶次分析(Ordnungsanalyse) 。在变速切削过程中,主轴转速可能从 5,000 rpm 逐渐升至 20,000 rpm。如果使用传统的 FFT 分析,转速变化会导致频谱“模糊”——颤振频率随转速漂移,峰值被“抹平”。阶次分析将频率轴转换为转速的倍数(阶次),确保与转速相关的振动分量在分析中保持“聚焦”。官方描述为:“频率可以显示为转速的倍数(阶次分析)。 ”
启停跟踪分析(Run-up/Coast-down Tracking) 。在主轴启动和制动过程中,振动水平随转速变化而变化。VMSet-05 的 InnoAnalyzer Speed Pro 可以自动识别升速、稳定转速和制动过程,并记录每个转速点上的振动幅值和相位。官方描述为:“InnoAnalyzers Speed 掌握阶次跟踪滤波和带通滤波,因此可以显示(预滤波后的)阶次的幅值和相位。 ”对于颤振稳定性分析,启停跟踪数据是绘制稳定性叶瓣图的原始输入。
瀑布图(Waterfall)和阶次瀑布图。VMSet-05 支持三维瀑布图显示,将频率、转速和振动幅值三者的关系可视化。官方描述为:“通过瀑布图和启停分析,可以区分转速相关和转速无关的振动。 ”对于颤振诊断,瀑布图让工程师一眼看出“在哪个转速下、哪个频率上振动突然增大”——这就是颤振的“指纹”。
颤振稳定性分析:从“试切”到“预测”
VMSet-05 的最高价值,在于它将颤振稳定性分析从“事后诊断”升级为“事前预测”。
颤振的物理本质。切削颤振是一种自激振动——切削力随切削速度变化产生的负阻尼效应,导致系统在特定转速和切削深度组合下“自发”产生振动。颤振的“爆发点”由机床结构的频率响应函数(FRF) 和切削力系数共同决定。
稳定性叶瓣图(Stability Lobe Diagram) 。VMSet-05 通过启停跟踪分析获取机床结构的频率响应函数,结合切削力系数,绘制稳定性叶瓣图——这张图明确告诉工程师:在哪些主轴转速下,切削深度可以切到多深而不发生颤振。
“从诊断到解决”的闭环。在许多振动监测系统中,颤振分析是“独立”的——诊断软件告诉你“存在颤振”,但你需要另一套系统来预测稳定切削参数。VMSet-05 将颤振诊断、稳定性预测和现场动平衡集成在同一个平台上,诊断结论可以直接转化为切削参数建议。
从工具机到磨床:被精密加工场景验证过的“高速振动分析”应用
VMSet-05 的应用价值不是停留在规格书上的数据,而是在多个精密加工场景中被验证过的工程事实。官方明确将 VMSet-05 定位为CNC工具机诊断测量箱,官方描述为:“专为工具机振动设计,这一便携式测量箱为工具机高速加工的要求做好了准备。 ”
CNC加工中心颤振分析:在高速铣削、钻孔和攻丝中,VMSet-05 的40kHz带宽和200,000 rpm转速跟踪捕捉颤振的“第一声尖叫”。稳定性叶瓣图为工程师提供“在12,000 rpm下,切深不超过0.6mm是安全的”这样的明确参数建议。
工具机主轴状态监测:在主轴轴承磨损、拉刀机构松动和主轴不平衡等故障中,VMSet-05 的阶次分析将振动信号与转速“对齐”,准确识别与主轴旋转相关的振动分量。包络线分析进一步提取轴承故障的特征频率。
精密磨床砂轮修整监测:在砂轮修整过程中,15 – 30 kHz的高频冲击信号是判断砂轮锋利度的关键指标。VMSet-05 的40kHz带宽确保这些“高频指纹”被完整采集,频谱分析让工程师精确判断修整过程是否“到位”。
工具机结构共振识别:在机床安装调试阶段,VMSet-05 通过冲击激励或启停分析识别机床的固有频率。官方描述为:“测量共振——当机器转速和固有频率接近时,就会发生共振。 ”对于需要避开共振转速的加工场景,这个功能直接告诉工程师“哪些转速不能碰”。
主要技术参数速查
| 参数项 | 规格 |
|---|---|
| 系统名称 | IDS Innomic VMSet-05 工具机诊断测量箱 |
| 硬件核心 | InnoBeamer X2(USB数据采集器) |
| 振动传感器 | iCS84B.100 工业加速度传感器(100 mV/g) |
| 频率范围(InnoBeamer X2) | 1 Hz – 40,000 Hz |
| 传感器频率范围(iCS84B.100) | 0.19 Hz – 22,000 Hz(-3dB) |
| 转速跟踪范围 | 最高 200,000 rpm |
| 传感器输入 | 2× IEPE + 1× 转速传感器 |
| TEDS支持 | 是(智能传感器自动识别) |
| 级联能力 | 最多10台InnoBeamer(20通道) |
| 核心软件模块 | InnoAnalyzer Speed Pro(阶次/启停跟踪)、InnoAnalyzer Pro(FFT/包络线)、InnoBalancer(现场动平衡) |
| 颤振分析 | 阶次分析、瀑布图、稳定性叶瓣图 |
| 轴承诊断 | 超过25,000条轴承故障频率数据库 |
| 动平衡 | 单面/双面现场动平衡,支持高转速 |
| 应用领域 | CNC加工中心、高速主轴、精密磨床、工具机结构共振 |
| 产地 | 德国 |
以上参数基于IDS Innomic官方产品页面及数据手册整理。
即刻行动
VMSet-05 的核心价值可以用一句话概括:用40kHz带宽、200,000 rpm转速跟踪、InnoAnalyzer Speed Pro 阶次分析和颤振稳定性叶瓣图,为工具机高速加工提供“从振动信号到切削参数决策”的完整链路——VMSet-02至VMSet-05按应用场景匹配,从固有频率诊断到CNC主轴颤振分析,总有一套适合您的设备。
IDS Innomic KS76 / KS77 通用型IEPE加速度传感器,为实验室与工业振动测量提供“宽频、高分辨率”的可靠起点
IDS Innomic VibroMatrix 模块化振动诊断系统,让旋转机械的“早期病灶”无处遁形