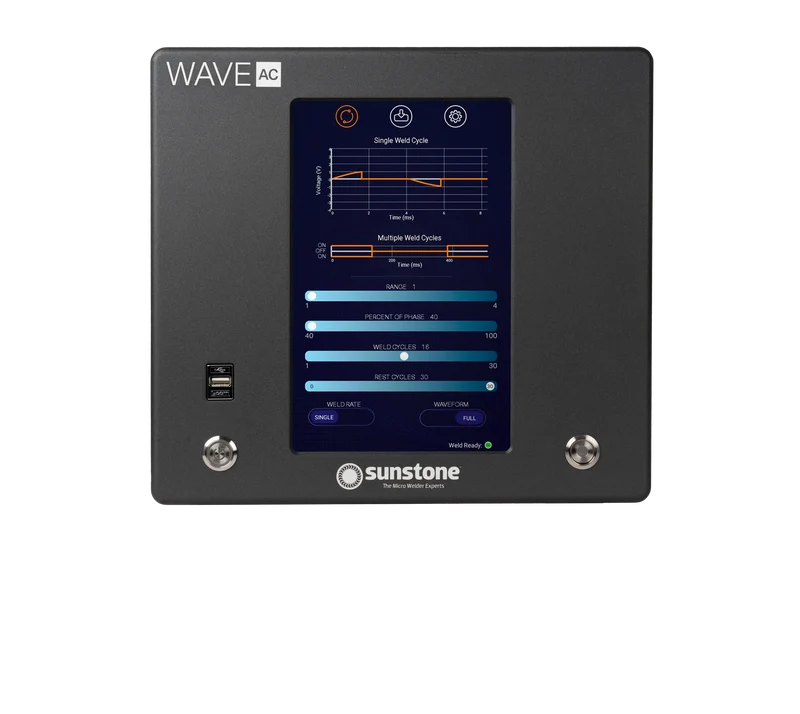
2,700安培,10英寸触摸屏,波形可视化
在软包电池的封装产线上,一层0.1毫米厚的铝塑膜需要在极短的时间内被焊接到极耳上。操作员踩下脚踏开关,焊机放电——但这一次的焊点看起来“差不多”,下一批次的焊点却出现了微小的气孔,密封性测试不合格,整批电池面临报废。问题出在哪里?焊工说“凭手感”,设备说“参数正常”,但真正的焊接能量曲线,没有人看得到。
在金属滤网的生产车间里,一片由数百根细丝编织而成的网材需要在每一个交叉点被焊接固定。手工逐点焊接意味着数百次放电,效率低下且一致性难以保证。工程师需要的是一种能够“边走边焊”的连续缝焊模式,让焊接速度与生产节拍匹配,而不是让产线等着一台焊机“一枪一枪地打”。
在汽车电子的母排焊接工位上,铜排和铝排的异种金属连接一直是个难题——两者的导电率和熔点差异巨大,传统焊机的固定参数“焊铜就烧铝,焊铝就粘铜”。操作员需要的是——在10英寸触摸屏上“看得见”焊接波形,并通过调整相位百分比来精确匹配每一种材料的能量需求。
这些场景的共同问题是:交流电阻焊接需要的不是“更大的电流”或“更快的开关”,而是“看得见的能量曲线”、“可连续执行的缝焊模式”、以及“从225安培到2700安培的精确能量控制”。而市面上大多数交流焊机,在“波形可视化”和“连续缝焊”之间,往往只能做到“二选一”。
Sunstone Wave AC 交流电阻焊机,就是为回答这个“精密交流焊接”问题而设计的。它是Sunstone全球最先进的交流电阻焊机,输出电流高达2,700安培,10英寸彩色触摸屏,波形可视化,最小脉冲宽度16.67ms(1周期),最大500ms(30周期),功率因数PF>0.94,缝焊模式可用,半周期模式可用——用一台“看得见波形、焊得连续、控得精准”的智能交流焊接平台,覆盖从实验室精密焊接到半自动化产线批量焊接的全场景需求。
2,700安培 + 波形可视化:把“看不见的焊接过程”变成“看得见的可控参数”
Wave AC 最核心的差异化,在于它的绝对数字能量控制和波形可视化界面。
“2,700安培”意味着什么? 官方数据表明确标注,Wave AC 的输出电流范围为 225A至2700A。2,700安培的峰值电流在交流电阻焊机中属于顶级功率档位——对于铜排母排、厚箔叠层和大型端子的焊接,这个电流水平确保了焊接热量能够在极短时间内注入并形成可靠的熔核。官方明确标注其适用于“医疗设备制造商、电池制造商和汽车行业”。
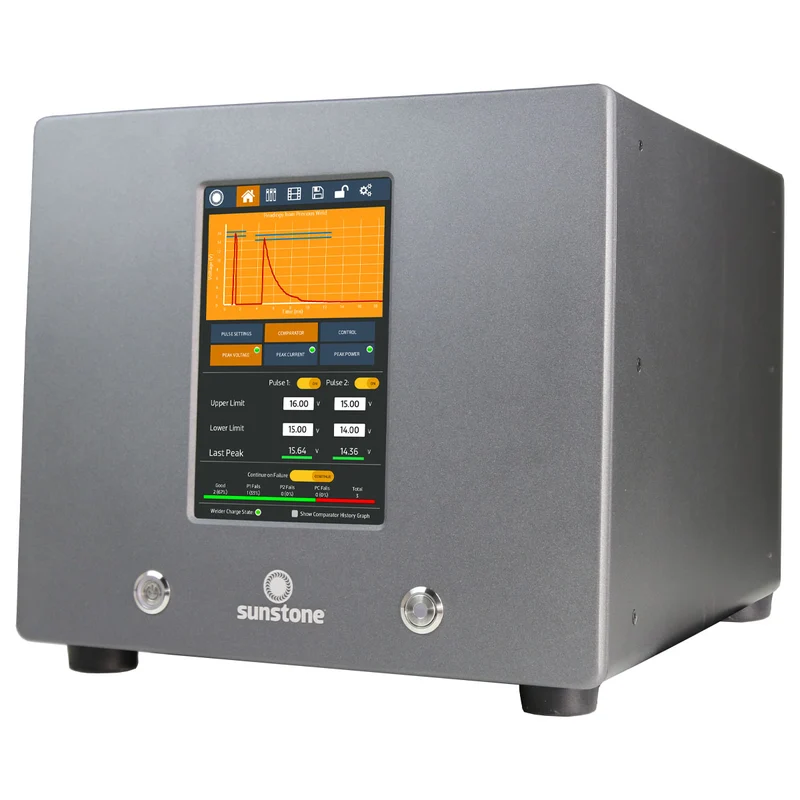
“波形可视化”的工程价值:Wave AC 配备10英寸彩色触摸屏,提供所有焊接参数的波形可视化。官方描述为:“当操作员对任何参数进行更改时,Wave AC 将相应地更新波形,允许操作员可视化能量将如何被传递到工件上。 ”对于需要精确匹配材料导电率和厚度的应用——例如铜铝异种金属焊接——波形可视化让操作员在放电之前就能“看到”焊接能量的释放曲线,而不是“焊完了才知道参数不对”。
“16.67ms至500ms脉冲宽度” :官方数据表标注脉冲宽度范围为 16.67ms(1周期)至500ms(30周期)。16.67ms的最小脉冲宽度对应1个交流周期——对于极薄箔材和微小焊点,这个极短的脉冲时间确保了热量不会扩散到周围材料。500ms的最大脉冲宽度对应30个交流周期——对于较厚的母排或需要预热的工件,这个更长的脉冲时间确保了焊点能够被充分加热。40-100%相位调节允许操作员在同一个脉冲内调整能量的“开”与“关”比例,从而实现对焊接热输入的精细控制。
缝焊模式 + 半周期模式:从“一枪一枪打”到“连续走焊”
Wave AC 的焊接模式,是它在半自动化产线中区别于“单点焊机”的关键。
“缝焊模式” :官方数据表标注 Seam Mode 可用。对于连续缝焊、箔材焊接、袋式电池焊接、网格或屏幕焊接、气密密封和过滤器生产等应用,缝焊模式允许焊机以连续滚焊的方式沿工件长度方向行进,而不是“打一个点、停一下、再打一个点”。官方描述为:“Wave AC 是连续缝焊、箔材焊接、袋式电池焊接、网格或屏幕焊接、气密密封和过滤器生产的卓越焊接解决方案。 ”
“半周期模式” :官方数据表标注 Half Cycle Mode 可用。对于铝箔、铜箔等极薄材料的焊接,半周期模式允许焊机只释放半个交流周期的能量——进一步缩短脉冲时间,减少热影响区。
“多脉冲能力” :Wave AC 支持双脉冲和多脉冲模式。对于需要预热清洁或需要多次放电形成更大熔核的应用,多脉冲模式允许操作员在一次触发中依次释放多个能量脉冲,从而实现更精细的热输入控制。
功率因数>0.94 + 数字控制:为“21世纪产线”而设计的电力品质
Wave AC 的电气规格,是它在现代半自动化产线中区别于传统交流焊机的关键。
功率因数 PF>0.94。官方数据表明确标注 Power Factor (typ.) PF>0.94/230 VAC。>0.94的功率因数在工业设备中属于高功率因数档位——这意味着焊机对电网的“污染”极小,不需要额外的功率因数校正设备,也不会因为无功功率而增加电费。对于拥有多台焊机的产线,高功率因数直接降低了配电系统的容量需求和运行成本。
“全新变压器设计与电路结构” :官方描述为“Wave AC 性能的核心是通过10英寸彩色触摸屏实现的绝对数字能量控制,以及一个全新设计的变压器和支持电路,由最先进的电子元件组成。 ”数字控制的工程价值在于——焊接能量不受线路电压波动的影响,每一发焊点都高度可重复。对于需要长期保持焊接一致性的产线,这个特性直接消除了“电网波动导致焊点质量波动”的隐患。
“一键保存参数” :官方标注操作员可以保存任何参数集以备后用。对于需要频繁切换材料和厚度的产线,这意味着每一种焊接任务都可以存储为独立的程序,操作员只需要调用对应的程序编号,焊机自动加载最优参数。
从电池软包到金属滤网:被高端制造验证过的“交流焊接”应用
Wave AC 的应用价值不是停留在规格书上的数据,而是在多个高端制造场景中被验证过的工程事实。官方明确列出的典型应用包括:连续缝焊、箔材焊接、袋式电池焊接、网格或屏幕焊接、气密密封和过滤器生产。
电池软包焊接。在软包电池的极耳焊接和封装中,Wave AC 的缝焊模式和2,700安培峰值电流确保了铝塑膜和极耳之间的气密密封。官方明确将 “Pouch Cell Welding” 列为Wave AC的核心应用。
金属网与过滤器制造。在金属滤网、筛网和过滤器的生产中,Wave AC 的连续缝焊模式允许焊机沿网材长度方向连续行进,在每一个交叉点形成可靠的焊点。官方明确将 “Mesh or Screen Welding” 和 “Filter Production” 列为Wave AC的典型应用。对于过滤篮和壳体组装、密封过滤器外壳等应用,Wave AC 的气密密封能力确保了过滤器的完整密封。
箔材焊接。在铝箔、铜箔和多层箔材的焊接中,Wave AC 的16.67ms最小脉冲宽度和半周期模式确保了极薄材料不会被烧穿。官方明确将 “Foil Welding” 列为Wave AC的首要应用之一。
汽车与医疗设备。官方明确标注Wave AC“为医疗设备制造商、电池制造商和汽车行业提供了一种能够提升生产率和质量的焊接解决方案”。对于汽车电子的母排焊接、医疗设备的密封封装和电池模组的连接,Wave AC 的数字能量控制和波形可视化确保了焊接过程的可追溯性和一致性。
主要技术参数速查
| 参数项 | 规格 |
|---|---|
| 型号 | Sunstone Wave AC |
| 类型 | 交流电阻焊机 |
| 最大输出电流 | 2,700 A |
| 电流范围 | 225 A – 2,700 A |
| 最小/最大脉冲宽度 | 16.67 ms(1周期)– 500 ms(30周期) |
| 最小/最大输出电压 | 0.44 V – 2.8 V |
| 最小/最大输出功率 | 0.13 kVA – 5 kVA |
| 相位调节范围 | 40 – 100% |
| 半周期模式 | 可用 |
| 缝焊模式 | 可用 |
| 焊接模式 | 单点焊 / 连续缝焊 / 双脉冲 / 多脉冲 |
| 显示屏 | 10英寸彩色触摸屏 |
| 波形可视化 | 支持 |
| 参数保存 | 支持 |
| 输入电压 | 200 VAC – 250 VAC,单相 |
| 频率范围 | 50 – 60 Hz |
| 功率因数(典型) | PF > 0.94 / 230 VAC |
| 峰值输入电流(焊接时) | 30 A / 230 VAC |
| 台式尺寸(长×宽×高) | 18.9 × 12.5 × 11.9 英寸 |
| 设备重量 | 98 磅 |
| 典型应用 | 连续缝焊、箔材焊接、袋式电池焊接、网格/屏幕焊接、气密密封、过滤器生产 |
| 产地 | 美国制造 |
以上参数基于Sunstone官方产品页面及数据表整理。
即刻行动
Wave AC 的核心价值可以用一句话概括:用2,700安培的最大电流、10英寸彩色触摸屏和波形可视化界面,覆盖从箔材焊接到母排焊接的完整交流电阻焊接谱系——缝焊模式、半周期模式、多脉冲能力和PF>0.94高功率因数,让一台焊机既是工作台上的精密工具,也是半自动化产线里的智能焊接节点。
Sunstone CDDP系列高功率微型电阻点焊机,把“焊不牢、焊穿、焊不快”三个问题一次解决
Sunstone CDDP-A 高级双脉冲点焊机,让微型电阻焊接从“凭手感”变成“看数据”