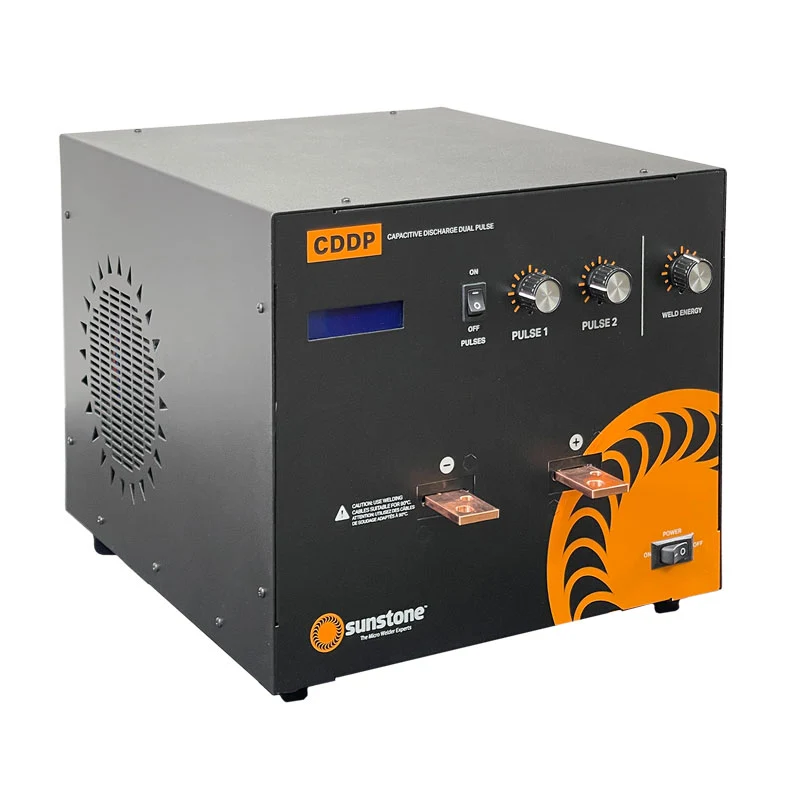
双脉冲“预热+焊接”,让电池极耳和热电偶微丝一次焊透
在电池Pack组装车间的打样工位上,一片0.2mm厚的镍带需要焊接到18650电芯的端面上。操作员把焊针压上去,踩下脚踏开关,焊机放电——结果镍带“啪”地一声从电芯端面弹开,焊点处只留下两个浅浅的凹坑,镍带背面连氧化层都没击穿。他调高能量再试一次,这次镍带倒是粘住了,但电芯端面被烧出了一个焦黑的坑,电池内阻仪一测,这颗电芯已经废了。焊不牢和焊穿之间,只有一个旋钮的差距。
在热电偶焊接工位上,两根直径0.1mm的异种金属丝需要在端部熔成一个可靠的焊球。烙铁焊接会引入焊料污染,改变热电偶的热电特性;激光焊的热影响区又可能让极细的丝材退火变脆,一碰就断。操作员需要的是——在毫秒级时间内注入刚好够用的能量,让两根丝材在接触点熔合,而周围的金属保持原有的力学性能。
在应变片传感器的封装产线上,一根0.05mm的引线需要焊接到指甲盖大小的基底上。焊点直径必须控制在0.3mm以内,不能对周围的敏感元件造成任何热损伤。但焊机刚换了一批次的引线材料,导电率略有不同,原来调好的能量参数就不再适用了——如果焊机没有实时监控和反馈,操作员只能靠“试焊-拉断-调参-再试焊”的循环来碰运气。
这些场景的共同问题是:微型电阻焊接需要的不是“更大的电流”或“更高的温度”,而是“预热+焊接”的两段式能量控制、毫秒级的释放精度、以及不受电网波动影响的能量一致性。而市面上大多数单脉冲点焊机,在“焊前清洁”和“焊后强度”之间,只能做到“二选一”。
Sunstone CDDP系列高功率微型电阻点焊机——CD200DP、CD400DP、CD600DP——就是为回答这个“双脉冲精密焊接”问题而设计的。
双脉冲:为什么“预热一枪、焊接一枪”比“一枪焊到底”更可靠
CDDP系列最核心的差异化,在于它的双脉冲放电技术。
“脉冲一”负责清洁和定位。官方技术文档明确说明:“脉冲一是一种低能量脉冲,设计用于预热工件,帮助电极就位,减少焊接飞溅,并烧掉污染物和氧化物。 ”在电池极耳焊接中,镍带和电芯端面之间往往存在氧化层、油污或镀层残留——如果这些污染物没有被清除,焊接电流就无法有效通过接触面,焊点要么“虚焊”要么“飞溅”。脉冲一用5-30%的总能量对接触面进行“预热清洁”,把氧化层击穿、把油污烧掉、让电极与工件之间形成稳定的电流通路。
“脉冲二”负责真正的焊接。官方文档说明:“脉冲二通过释放剩余的存储能量来执行实际的焊接。 ”在脉冲一清洁完接触面之后,脉冲二用50-99%的总能量在毫秒内完成熔核形成。两个脉冲之间的间隔在毫秒级内完成。
“双脉冲”的工程价值:对于电池Pack焊接,双脉冲将“焊前清洁”和“焊后强度”分离开来——脉冲一用低能量清洁,不会烧穿薄镍带;脉冲二用高能量熔核,确保焊点强度。对于热电偶焊接,双脉冲让极细的异种金属丝在接触点“先清洁、后熔合”,避免了单脉冲“一枪打穿”的风险。官方明确标注双脉冲适用于电池Pack组装、热电偶与RTD、应变片、扁平加热元件、金属网、交叉线焊接、箔材与细丝、温度传感器、蜂窝与航空航天、端子与继电器等应用。
5至600焦耳,7905至11180安培峰值电流:从细丝到厚料的“能量跨度”
CDDP系列提供三种标准型号,覆盖从精密微丝焊接到较厚极耳焊接的完整能量需求。
| 参数项 | CD200DP | CD400DP | CD600DP |
|---|---|---|---|
| 存储能量 | 200 Ws | 400 Ws | 600 Ws |
| 能量范围 | 5 – 200 Ws | 5 – 400 Ws | 5 – 600 Ws |
| 脉冲宽度(最小/最大) | 0.53 / 43.2 ms | 0.37 / 48.1 ms | 0.29 / 51.1 ms |
| 升至最大电压时间 | 0.2 ms | 0.2 ms | 0.2 ms |
| 最小脉冲高度 | 2.5 V | 2.04 V | 2.04 V |
| 最大脉冲高度 | 15.8 V | 18.3 V | 22.4 V |
| 峰值电流 | 7905 – 11180 A | 同左 | 同左 |
| 尺寸 | 22.8 × 48.2 × 30.5 cm | 22.8 × 48.2 × 30.5 cm | 22.8 × 48.2 × 30.5 cm |
| 重量 | 19.6 kg | 20.2 kg | 20.8 kg |
以上参数基于Sunstone官方数据表整理。
“5 Ws最低能量” :CDDP系列的最低能量为5焦耳(CD1000DP为30焦耳)。5焦耳足以在极细的丝材上形成一个可靠的焊点,而不会烧穿或变形。对于热电偶焊接、应变片引线焊接和微细传感器封装,这个能量水平确保了焊点周围的热影响区可以小到用显微镜都难以分辨。
“200/400/600 Ws”的选型逻辑:CD200DP适用于细丝、薄箔和精密传感器的焊接;CD400DP适用于较厚极耳、中型端子和多层箔材的焊接;CD600DP适用于小型母排、厚料堆叠和复杂箔层的焊接。官方数据表标注CD400DP可运行在 最高156焊点/分钟(40Ws) ,CD600DP可运行在 最高90焊点/分钟(60Ws) 。
“电容放电”的能量一致性。官方技术文档明确说明:“由于CD焊机使用电容器存储和释放焊接能量,您的焊接能量将高度可重复,并且不受线路电压波动的影响。 ”对于需要长期保持焊接一致性的产线,这个特性直接消除了“电网波动导致焊点质量波动”的隐患。官方同时标注其可实现快速能量释放,用于焊接铜等高导电金属,且能量集中在极小的热影响区(HAZ) 。
触摸屏 + 波形图 + 直方图 + PLC:把“凭手感”变成“看数据”
CDDP-A系列的操作界面和智能功能,是它在用户体验上区别于传统焊接设备的关键。
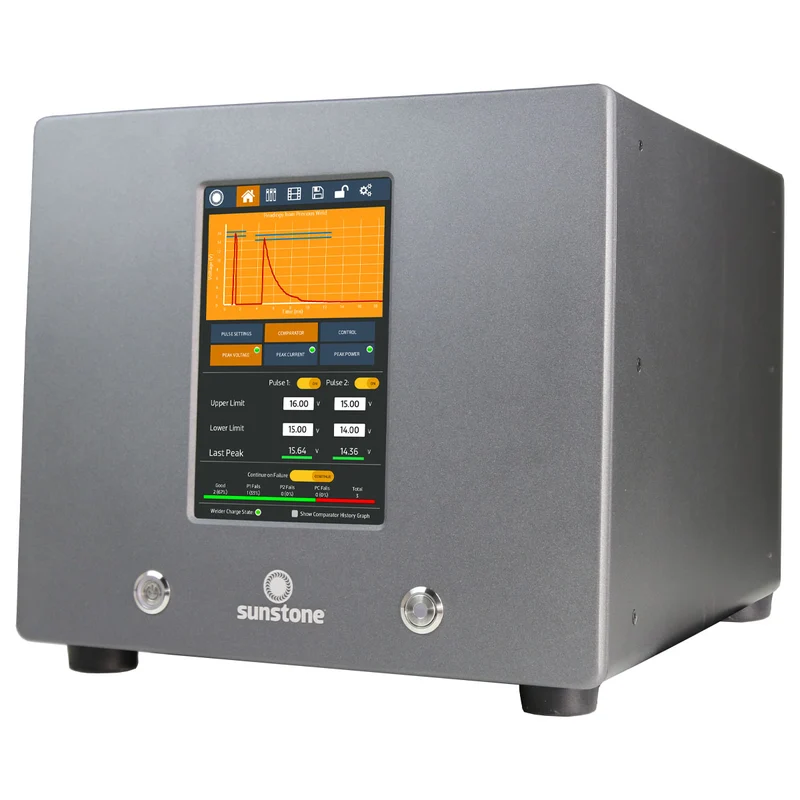
8英寸全彩触摸屏。官方标注CDDP-A系列配备 8英寸全彩触摸屏,提供对所有焊接参数的轻松访问。焊接波形图让操作员实时查看能量释放曲线,直方图显示焊接能量的统计分布。
SPC工具与焊接监控。官方明确标注CDDP-A系列支持 焊接监控和SPC工具,可按时间戳记录数据反馈、通过电压/电流/功率进行反馈、比较器功能以及报警和警告设置。对于需要通过质量体系审核的产线,这些功能提供了可追溯的焊接质量记录。
克隆功能。官方标注CDDP-A系列支持 克隆功能——“允许您将所有参数/设置复制并轻松导出/导入到其他机器”。对于拥有多台CDDP焊机的工厂,这意味着在实验室优化好的焊接参数可以一键“复制”到产线上的每一台焊机,确保全厂焊接质量的一致性。
PLC就绪 + 多种PLC协议。官方标注CDDP-A系列支持 多种PLC协议和完整焊接头控制,可轻松集成到自动化产线中。对于需要将焊接工序并入自动化产线的OEM制造商,这意味着焊机可以直接接收产线PLC的触发信号,并将焊接状态反馈给主控系统。
从电池到航空航天:被高端制造验证过的“双脉冲”应用
CDDP系列的应用价值不是停留在规格书上的数据,而是在多个高端制造场景中被验证过的工程事实。官方明确列出的典型应用包括:电池Pack组装、热电偶与RTD、应变片、扁平加热元件、金属网、交叉线焊接、箔材与细丝、温度传感器、蜂窝与航空航天、端子与继电器。
电池Pack组装。CDDP系列的双脉冲技术在电池极耳焊接中表现出色——脉冲一清洁镍带和电芯端面的氧化层,脉冲二完成熔核形成。官方用户手册明确说明:“对于新应用,应进行测试焊接并评估所得焊点的强度。例如,在电池组制造中常见的镍带焊接到镀镍钢上,拉开时应在薄镍金属上留下孔洞,并在电池端子上留下焊核。 ”
热电偶与温度传感器。在热电偶焊接中,CDDP系列的5焦耳最低能量和毫秒级脉冲宽度确保了热电偶结点的热电特性不被改变。官方明确将热电偶焊接列为CDDP系列的首要应用之一。
应变片与传感器封装。在应变片、压力传感器和加速度传感器的封装中,CDDP系列的双脉冲能量控制确保了引线焊接的重复性和可靠性。焊接监控和SPC工具为需要质量追溯的应用提供了数据基础。
蜂窝与航空航天。官方明确将 “Honeycomb & Aerospace” 列为CDDP系列的典型应用。对于航空航天蜂窝结构的 tacking 焊接,CDDP系列的精确能量控制和极小的热影响区确保了薄壁蜂窝结构在焊接过程中不变形、不烧穿。
即刻行动
CDDP系列的核心价值可以用一句话概括:用5至600焦耳的能量范围、双脉冲“预热+焊接”技术、高达11180安培的峰值电流和8英寸全彩触摸屏,覆盖从热电偶微丝焊接到电池极耳焊接的完整微电阻焊接谱系——PLC就绪、焊接监控、SPC工具和克隆功能,让一台焊机既是工作台上的精密工具,也是产线里的智能焊接节点。
Sunstone Orion 150x脉冲氩弧焊机,把“激光级精密焊接”装进每一间工坊和工作室
Sunstone 单脉冲电容放电点焊机,让微型焊接从“凭手感”变成“看数据”