当冷却液喷淋、粉尘和振动同时袭来
在数控机床的加工区域,高压冷却液以每秒数十米的速度冲击着工件和刀具,飞溅的液滴弥漫在整个加工舱内。安装在主轴壳体上的振动传感器,此刻正承受着冷却液的持续喷淋、金属切屑的高速撞击,以及主轴高速旋转带来的持续振动。普通IP67传感器在这个环境里“活不过一个季度”——冷却液从电缆入口和壳体缝隙渗入,压电元件受潮后输出漂移,运维人员看到的是“传感器坏了”,而不是“主轴该修了”。
在磨床的砂轮架旁,传感器需要捕捉砂轮修整时的高频冲击信号。但如果传感器的频率上限只有5kHz,修整过程中产生的8-15kHz高频成分就被完全遗漏了——砂轮微钝的早期信号“看不见”,等到磨削烧伤出现时,砂轮已经彻底失效。
在自动化产线的电机监测中,工程师需要在有限的空间内完成安装。传统传感器的MIL-C-5015连接器又大又重,电缆从传感器顶部“翘”出来,在机床内部干涉运动部件。而如果传感器本体不够轻,磁吸或粘接安装的可靠性就大打折扣。
这些场景的共同问题是:加工区内的状态监测,需要的不是“能测振动”的传感器,而是一个在冷却液喷淋、切屑撞击和持续振动中仍然保持信号可信的“信号源”。而IP69防护、宽频响和紧凑设计,是三个缺一不可的工程条件。
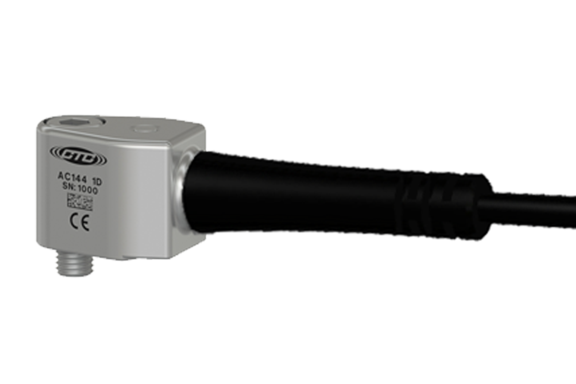
IDS Innomic AC144(单轴)和 AC115(三轴)工业加速度传感器,就是为回答这个“加工区信号可信”问题而设计的。
IP69:不是“防溅水”,是“抗高压高温冲洗”
AC144和AC115最核心的差异化,在于它们的IP69防护等级。
IP69意味着什么? 官方数据表明确标注:“IP69 for use in the machining area of machine tools with a high coolant supply”——IP69用于具有高冷却液供给的机床加工区域。IP69是防护等级中最高级别的防水防尘标准,与常见的IP67或IP68有本质区别:
IP67:可短时间浸入水中(1米,30分钟)
IP68:可长时间浸入水中(深度和时间由制造商规定)
IP69:可承受高压高温水射流的近距离冲洗(80-100 bar,80°C)
“抗高压冲洗”的工程价值:在数控机床的加工区域,冷却液以高压泵送的方式喷射到切削点,飞溅的液滴和液雾弥漫在整个加工舱内。传感器安装在主轴壳体、刀塔或工件夹具上,持续暴露在冷却液的喷淋中。IP69防护意味着——冷却液无法从壳体缝隙、电缆入口或连接器界面渗入传感器内部。对于需要连续数月不间断运行的机床监测系统,这个防护等级是“信号长期可信”的物理底线。
“IP69 + 不锈钢外壳 + 气密焊接” :官方标注AC115的密封方式为“气密焊接”,外壳材料为“316L不锈钢”。气密焊接消除了O型圈或胶粘密封在温度循环和振动中老化的风险,316L不锈钢在冷却液和切削液的化学腐蚀面前保持稳定。
0.6–10 kHz vs 1.0–6.5 kHz:单轴和三轴的“频响取舍”
AC144和AC115在频率范围上的差异,反映了单轴和三轴传感器在工程上的不同定位。
AC144(单轴) :线性频率范围为 0.6 Hz – 10,000 Hz(-3dB) 。10 kHz的上限使其能够覆盖滚动轴承缺陷的高频冲击(5-10 kHz)和齿轮啮合的中高频成分。对于主轴轴承监测、齿轮箱诊断和高速电机等需要捕捉高频信号的应用,AC144的10 kHz线性范围是“看得到早期缺陷”的前提。
AC115(三轴) :线性频率范围为 1.0 Hz – 6,500 Hz(-3dB) 。6.5 kHz的上限虽然低于单轴版本,但对于三轴同时测量的应用场景——例如电机振动、泵组状态监测和通用旋转机械——6.5 kHz已经覆盖了工频谐波、不对中、松动和大多数轴承缺陷的主要频段。官方描述AC115为“低成本三轴加速度计”,其定位是以更低成本实现三轴同步测量,适用于需要同时获取三个方向振动信息的场景。
“同时收集3个通道数据” :官方明确标注AC115“Collect Three Channels of Data Simultaneously for Faster Data Collection”——同时收集三个通道的数据以加快数据收集。对于需要快速完成多测点普查的运维场景,三轴传感器意味着一次安装即可获得X/Y/Z三个方向的振动数据,不需要在三个方向分别安装单轴传感器并逐一采集。
100 mV/g,±50 g,5000 g抗冲击:从“能测”到“测得准、扛得住”
AC144和AC115的灵敏度和量程组合,是它们在工业现场“既灵敏又耐造”的工程基础。
灵敏度100 mV/g ±15% 。官方标注两款传感器的电压灵敏度均为 100 mV/g ±15% 。100 mV/g是工业加速度传感器中最经典的灵敏度等级——它足够高,可以捕捉微弱的振动信号;又足够低,不会在中等强度的振动下“饱和”。±15%的容差表明这是低成本、通用型的传感器定位,适用于不需要高精度幅值比较的监测应用。
量程±50 g。官方标注测量范围为 ±50 g 。对于大多数工业旋转机械,正常运行时的振动加速度通常在 1–20 g 之间。±50 g的量程为启动/停机瞬态和故障冲击留出了2.5–50倍的裕量。
破坏极限5000 g(pk) 。官方标注破坏极限为5000 g(峰值) 。这个抗冲击能力意味着——即使传感器在运输、安装或意外碰撞中承受了剧烈冲击,它仍然“活下来”并继续输出正确的信号。对于磨床、冲床和重型切削等存在强烈机械冲击的场合,这个韧性是“能不能用”的前提。
噪声密度:AC144在10 Hz处为 30 µg/√Hz,100 Hz处为 4 µg/√Hz,1000 Hz处为 2 µg/√Hz;AC115在10 Hz处为 27 µg/√Hz,100 Hz处为 6.5 µg/√Hz,1000 Hz处为 2.5 µg/√Hz。低噪声是“捕捉微弱信号”的关键——对于需要检测早期轴承缺陷的应用,噪声密度直接决定了信噪比的下限。
隔离外壳 + 双重屏蔽:为“电磁密集”的加工区而设计
AC144和AC115的电磁兼容设计,是它们在变频器、伺服驱动和开关电源密集的机床环境中“信号不脏”的保障。
隔离外壳,避免接地回路。官方明确标注:“With insulated case avoiding ground loop problems”——隔离外壳避免接地回路问题。在机床内部,传感器安装在主轴壳体或刀塔上,这些金属结构与机床床身和接地系统连通。如果传感器外壳与安装面电气连通,接地回路电流会在信号回路中产生干扰电压。AC144和AC115的隔离外壳切断了这条干扰路径。
双重屏蔽,最佳EMI保护。官方标注:“Double shielding for best EMI protection”——双重屏蔽提供最佳EMI保护。在变频器、伺服驱动和开关电源密集的机床电气柜中,电磁干扰(EMI) 是振动信号的主要污染源。双重屏蔽显著降低了高频电磁场对压电元件和内置IEPE电路的耦合干扰。
AC144 vs AC115:单轴三轴怎么选
AC144和AC115在核心规格上高度一致,但在轴数和频率范围上有明确区分:
| 对比项 | AC144(单轴) | AC115(三轴) |
|---|---|---|
| 轴数 | 单轴 | 三轴(X/Y/Z) |
| 线性频率范围(-3dB) | 0.6 – 10,000 Hz | 1.0 – 6,500 Hz |
| 灵敏度 | 100 mV/g ±15% | 100 mV/g ±15% |
| 量程 | ±50 g | ±50 g |
| 破坏极限 | 5000 g(pk) | 5000 g(pk) |
| 谐振频率 | 26 kHz | 26 kHz |
| 防护等级 | IP69 | IP69 |
| 外壳 | 隔离不锈钢 | 隔离不锈钢 |
| 屏蔽 | 双重屏蔽 | 双重屏蔽 |
| 重量(不含电缆) | 60 g | 200 g |
| 电缆 | 3 m固定电缆,开口端 | 3 m固定电缆,开口端 |
| 安装 | M6螺柱 | M6螺柱 |
一句话选型:如果您需要捕捉高频轴承冲击信号(5-10 kHz),且只需要测量一个方向,AC144的10 kHz线性范围是更匹配的选择。如果您需要同时获取X/Y/Z三个方向的振动数据,且6.5 kHz的频率上限足以覆盖目标设备的振动特征,AC115的三轴同步测量可以一次安装完成多方向数据采集,减少了安装工作量和电缆数量。
从机床加工区到通用旋转机械:被工业场景验证过的“IP69”应用
AC144和AC115的应用价值不是停留在规格书上的数据,而是在多个工业场景中被验证过的工程事实。官方明确将其定位为“Industrie-Beschleunigungsaufnehmer”——工业加速度传感器,核心应用场景为机床加工区域的状态监测。
数控机床加工区状态监测:AC144和AC115的IP69防护使其可以直接安装在加工舱内部——主轴壳体、刀塔、工件夹具等位置。冷却液喷淋、切屑撞击和高压冲洗不会影响传感器的信号输出。隔离外壳和双重屏蔽抵御变频主轴驱动器的电磁干扰。
磨床与精密加工:AC144的10 kHz线性范围捕捉砂轮修整和磨削过程中的高频冲击信号,5000 g抗冲击承受砂轮意外破裂时的剧烈振动。
通用旋转机械:IDS Innomic的VibroMatrix®系统被广泛应用于电机、泵、风机和齿轮箱的状态监测。AC144适用于单方向振动监测,AC115适用于需要三轴同步测量的多方向评估。
自动化产线电机监测:AC115的200 g重量和固定电缆设计使其可以紧凑地安装在电机壳体上,三轴同步测量减少电缆数量和安装时间。
主要技术参数速查
| 参数项 | AC144(单轴) | AC115(三轴) |
|---|---|---|
| 型号 | M/AC144-3L | M/AC115-3L |
| 类型 | IEPE工业加速度传感器 | IEPE三轴工业加速度传感器 |
| 压电设计 | 剪切模式 | 剪切模式 |
| 电压灵敏度 | 100 mV/g ±15% | 100 mV/g ±15% |
| 测量范围 | ±50 g | ±50 g |
| 破坏极限 | 5000 g(pk) | 5000 g(pk) |
| 线性频率范围(-3dB) | 0.6 – 10,000 Hz | 1.0 – 6,500 Hz |
| 谐振频率 | 26 kHz | 26 kHz |
| 噪声密度(10 Hz) | 30 µg/√Hz | 27 µg/√Hz |
| 噪声密度(100 Hz) | 4 µg/√Hz | 6.5 µg/√Hz |
| 噪声密度(1000 Hz) | 2 µg/√Hz | 2.5 µg/√Hz |
| 恒流供电 | 2 – 10 mA | 2 – 10 mA |
| 偏置电压(4mA时) | 7 – 14 V | 10 – 14 V |
| 输出阻抗(4mA时) | <100 Ω | <100 Ω |
| 工作温度范围 | -50°C 至 +121°C | -50°C 至 +121°C |
| 最大浸入深度 | 60 m | 60 m |
| 磁场灵敏度 | -2 ms/T | -2 ms/T |
| 防护等级 | IP69 | IP69 |
| 外壳材料 | 不锈钢 | 不锈钢 |
| 隔离外壳 | 有 | 有 |
| 双重屏蔽 | 有 | 有 |
| 重量(不含电缆) | 60 g | 200 g |
| 电缆 | 3 m固定电缆,开口端 | 3 m固定电缆,开口端 |
| 安装 | M6螺柱 | M6螺柱 |
| 产地 | 德国 | 德国 |
以上参数基于IDS Innomic官方数据手册整理。
即刻行动
AC144和AC115的核心价值可以用一句话概括:用IP69防护、0.6–10 kHz(单轴)/ 1.0–6.5 kHz(三轴)宽频响、100 mV/g灵敏度、隔离外壳+双重屏蔽和5000 g抗冲击,为机床加工区状态监测提供“在冷却液喷淋中仍然信号可信”的工业加速度传感器——AC144单轴用于高频定向监测,AC115三轴用于多方向同步采集。
IDS Innomic iCS84 M/AC104-M12A 工业加速度传感器,为旋转机械状态监测提供“从振动信号到决策依据”的可靠起点