当微管的内径公差以微米计,堰门“差一丝”,管材的同心度就“偏一路”
管材的“偏心”,往往不是模头的问题,而是堰门“没对准”
一根医用微管从模头挤出,进入真空定径水槽。水槽入口的堰门(Weir) 决定了管材进入水槽时的中心位置和入口间隙。如果堰门的中心与模头的中心偏差了0.005英寸(约0.13mm) ,管材在进入水槽时就会被“拽”向一侧,壁厚在圆周方向上出现系统性偏差——一侧厚、一侧薄。对于壁厚公差以微米计的介入导管,这种“偏心”直接写进了产品的抗折性和推送性里。
更隐蔽的问题是堰门到模具的距离。这个距离决定了熔融管坯在进入水槽前的冷却和拉伸状态。距离太近,管坯还没“定型”就被水槽“抓住”,内应力集中;距离太远,管坯在空气中“垂”下来,椭圆度和尺寸波动随之而来。0.010英寸的距离变化,可能肉眼看不出来,但在管材的截面圆度和轴向一致性上,就是可测量的差异。
而大多数水槽自带的堰门调节机构,没有数字刻度、没有微调分辨率、也没有三轴独立锁定的结构。操作员用螺丝刀松开螺丝、用手“推”到大概位置、再拧紧——每一次调节的“分辨率”,取决于手感、光线和耐心。对于需要批次间严格一致的医疗微管,这种“手动对准”的工程逻辑,本身就是工艺不确定性的一个来源。
这些场景的共同问题是:微管挤出的下游对准,需要的不是一个“能装上”的堰门,而是一个在X轴定心、Y轴定心和Z轴(堰到模具距离)三个方向上都能以<0.001英寸的分辨率被“读出来、调进去、锁得住”的精密定位工具——它把“对准”从一个依赖感官的动作,变成一个可以写进工艺参数的数字。
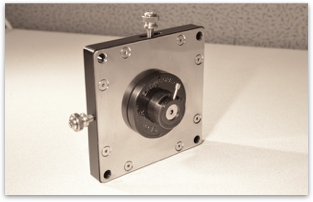
Extrucore AccuWeir AW44 精密挤出堰,就是为回答这个“下游精密对准”问题而设计的。它基于十多年微管挤出下游设备的开发经验,在MicroCenter堰的基础上进行了多项改进;虹膜孔径0.030″–0.470″(0.76–11.94 mm) ,适配从细径微管到中等口径管材;X轴定心行程0.400″(10.2 mm) ,Y轴定心行程0.400″(10.2 mm) ,虹膜至模具行程0.500″(12.7 mm) ;三轴调节分辨率均<0.001″(<0.025 mm) ;316不锈钢和FDA级聚甲醛(Acetal)/PEEK结构;外形仅4″×4″方形(102×102 mm)、厚度0.600″(15.2 mm) ,通过四个1/4″螺栓即可安装到几乎任何水槽上;通常有现货,定制适配板可在1–2天内完成——用一台“能读出千分之一英寸”的精密堰门,把微管挤出的下游对准从“凭手感推”变成“按数字调”。
<0.001″分辨率 + 三轴独立调节:为什么“调得准”比“装得上”更决定管材的同心度
AccuWeir 最核心的差异化,在于它把堰门的对准动作,从“单点松紧”变成了“三轴独立、数字可读的微调”。
“三轴独立调节,分辨率<0.001″” 。官方明确标注AccuWeir提供X轴定心(0.400″总行程)、Y轴定心(0.400″总行程)和虹膜至模具行程(Z轴,0.500″总行程) ,三个方向的调节分辨率均小于0.001英寸(<0.025 mm) 。对于医用微管,0.001英寸(约25微米) 的分辨率意味着——产品中心相对于模头中心的偏差,可以被“调到一个千分尺刻度以内” 。管材在进入水槽时的“偏心量”被压缩到了工艺可接受的范围内,壁厚在圆周方向上的系统性偏差从源头被抑制。
“X/Y定心 + Z轴距离,三个方向互不干扰” :在传统堰门上,松开螺丝调整X位置时,Y位置可能跟着“跑”;调整堰到模具的距离时,定心可能又偏了。AccuWeir的三轴独立调节结构让每一个方向的微调都不会破坏另外两个方向已经调好的位置。定心是定心,距离是距离,三个参数可以分别优化、分别锁定。对于需要反复切换产品规格的挤出线,这个“独立锁定”的能力意味着换产品时不需要重新“从头对准三个方向” 。
“虹膜孔径0.030″–0.470″(0.76–11.94 mm)” :官方标注AccuWeir的虹膜孔径可调范围覆盖0.030英寸到0.470英寸。对于从微细导管到中等口径管材的挤出,一台AccuWeir通过调节虹膜孔径即可适配不同外径的产品,不需要为每一种管径更换一整套堰门硬件。虹膜孔径同时起到了“入口导向”和“间隙控制” 的双重作用,管材在进入水槽时的径向间隙被精确设定。
4″×4″,四个螺栓,1–2天定制适配板:为什么“装得进去”比“功能更多”更优先
AccuWeir 的物理设计,是它在现有挤出线改造中区别于“需要重新设计水槽”的大型对准机构的关键。
“4″×4″方形,厚度0.600″” 。官方标注AccuWeir的外形尺寸仅为4英寸×4英寸(102×102mm) ,厚度0.600英寸(15.2mm) 。对于挤出车间,这个体量意味着——AccuWeir可以安装在水槽入口的现有空间内,不需要在水槽结构上“开大孔”或“加长入口段”。紧凑的方形机身在多条挤出线并排布局的车间里,不会因为“凸出来”而干涉相邻的水槽或管路。
“四个1/4″螺栓,安装到几乎任何水槽” :官方标注AccuWeir通过四个1/4英寸螺栓即可轻松安装到几乎任何水槽上。对于已经运行的传统水槽,安装AccuWeir不需要更换水槽,也不需要定制过渡法兰。四个螺栓的固定方式让改造工作量被压缩到“拆下旧堰门、装上AccuWeir、拧紧四个螺栓” 。官方描述其“让您几乎可以为任何水槽添加非常精确的堰定位”。
“通常有现货,定制适配板1–2天” :官方标注AccuWeir通常有现货,可立即发货;如果需要定制安装适配板,通常可以在一两天内制造完成。对于挤出线停机等待备件的场景,现货意味着不需要等数周的交期;1–2天的定制适配板意味着即使水槽接口不是标准规格,AccuWeir也能在几天内“装上去”。
316不锈钢 + FDA级材料:为“医疗挤出”守住卫生合规的底线
AccuWeir 的材料选择,是它在医疗导管和微管挤出中区别于“普通铝制或钢制堰门”的核心底线。
“316不锈钢 + FDA级聚甲醛(Acetal)/PEEK” 。官方标注AccuWeir的结构采用316不锈钢和FDA级聚甲醛(Acetal)/PEEK。316不锈钢在水槽的潮湿环境中具有优异的耐腐蚀性,不会生锈或释放金属离子;FDA级聚甲醛和PEEK在接触管材和水的部件上提供了符合食品和医疗接触要求的材料合规性。官方描述其“材质优良(Excellent materials)”,并随货附带FDA级密封垫圈。
“随附316不锈钢安装螺栓和FDA级密封垫圈” :官方标注AccuWeir的标准配件包括316不锈钢安装螺栓和FDA级密封垫圈。对于需要向客户或监管方证明“下游设备符合卫生规范” 的医疗挤出线,FDA级密封垫圈和316不锈钢螺栓消除了“堰门本身成为污染源” 的顾虑,安装动作不需要额外采购合规的紧固件和密封件。
从微管定心到水槽改造:被“精密堰门”解放的下游对准场景
AccuWeir 的应用价值不是停留在规格书上的数据,而是在多个微管挤出和水槽下游定位场景中被验证过的工程事实。官方列出的适用领域包括:微型管材挤出、医用导管挤出、精密管材挤出、水槽下游设备定位、产品定心调整、堰与模具间距调整。
医用微管挤出的产品定心:在血管介入导管、微导管和扩张器的挤出中,管材的同心度直接影响壁厚均匀性和抗折性。AccuWeir的<0.001″的X/Y定心分辨率让管材中心相对于模头中心的偏差被压缩到最小,壁厚在圆周方向上的系统性偏差从源头被抑制。虹膜孔径的可调范围覆盖了从细径到中等口径的多种产品规格。
锥形管/变径管的下游对准:当挤出线配置了LumenAir Rapid-Step用于锥形管或凸块管的气压序列控制时,AccuWeir的Z轴(堰到模具距离)调节确保了管坯在进入水槽时的冷却和拉伸状态与气压变化曲线相匹配。0.500″的Z轴行程和<0.001″的分辨率让“气压变径”和“堰门位置”两个工艺参数可以被独立优化、协同工作。
现有水槽的精密化改造:对于已经运行传统水槽的挤出线,AccuWeir的四个螺栓安装方式和现货供应让下游对准精度可以从“手动推”升级到“千分调”,不需要更换水槽或重新设计入口结构。定制适配板1–2天的交期覆盖了非标准水槽接口的改造需求。
与LumenAir / VacuWipe的协同:AccuWeir与LumenAir精密气源(内腔气压)和VacuWipe真空干燥系统(外表面稳定)共同构成了微管挤出下游控制的完整生态——内腔气压定内径,堰门定心定同心度,真空干燥定测量稳定性。三个环节的精度在同一套工程逻辑下被数字化、可复现。
主要技术参数速查
| 参数项 | 规格 |
|---|---|
| 品牌 | Extrucore |
| 产品名称 | AccuWeir™ Precision Extrusion Weir(精密挤出堰) |
| 型号 | AW44 |
| 虹膜孔径范围 | 0.030″ – 0.470″(0.76 – 11.94 mm) |
| X轴定心行程 | 0.400″ 总行程(10.2 mm) |
| Y轴定心行程 | 0.400″ 总行程(10.2 mm) |
| Z轴行程(虹膜至模具) | 0.500″ 总行程(12.7 mm) |
| 调节分辨率 | < 0.001″(< 0.025 mm) |
| 材质 | 316不锈钢、FDA级聚甲醛(Acetal)/ PEEK |
| 外形尺寸 | 4″ × 4″ 方形(102 × 102 mm) |
| 厚度 | 0.600″(15.2 mm) |
| 安装 | 四个1/4″螺栓固定于水槽 |
| 标准配件 | 316不锈钢安装螺栓、FDA级密封垫圈 |
| 库存 | 通常有现货,可立即发货 |
| 定制 | 定制适配板,通常1–2天完成 |
| 适用领域 | 微型管材挤出、医用导管挤出、精密管材挤出、水槽下游设备定位、产品定心调整、堰与模具间距调整 |
| 产地 | 美国制造 |
以上参数基于Extrucore官方产品页面、相关技术资料及搜索结果整理。
在微管挤出里,“对准”不应该是一项“手感活”
微管的同心度和壁厚均匀性,最终是由模头中心、堰门中心和冷却水入口中心三者之间的几何关系决定的。用螺丝刀松开、用手推、再拧紧——这条路径上的每一个“大概” ,都写进了管材截面的偏心量里。AccuWeir AW44 把“对准”这件事从三个方向的独立微调、<0.001″的分辨率、和四个螺栓的安装方式重新定义了——产品定心是X/Y轴上的数字,堰到模具距离是Z轴上的数字,虹膜孔径是适配不同管径的数字。当三个方向都可以被“读出来、调进去、锁得住”,微管挤出的下游对准,才真正从“手感”变成了“工艺”。
Extrucore VacuWipe 真空干燥系统,用真空吸附把管材“按”在9个导向滚轮上,让干燥从“吹得猛”变成“稳得住”